星子磨具:江西磨具厂家的产品体系、选型逻辑与采购参考
在制造业里,磨具常被称作"工业的牙齿"。无论是钢材下料、不锈钢管切断,还是模具表面修整、铸件毛刺清理,真正与工件直接接触、决定加工效率与表面质量的,往往就是那片不起眼的砂轮或切割片。星子磨具之所以在采购圈里被反复提起,本质上不是因为一个地名,而是因为这一带聚集了一批长期深耕磨料磨具的加工制造企业,形成了从磨料选择、结合剂配制、成型烧结到检测包装的相对完整链条。本文从产品体系、选型方法、定制流程和价格构成几个角度,把星子磨具这件事讲清楚,供采购和设备工艺人员参考。
一、星子磨具的地域底色:为什么江西能长出磨具产业带
星子位于江西九江,历史上就是石材加工、五金加工比较活跃的区域,昌九工业走廊的区位又让它靠近南昌、九江的装备制造与汽车零部件配套圈。磨具属于典型的"小产品、大用量"行业:单件价值不高,但消耗量大、复购频率高,对交期和稳定性的要求远高于对包装的讲究。这种产品特性,天然适合在原材料、劳动力、物流成本相对可控的中部地区形成产业集聚。
所以当我们说"星子磨具",通常指的是产自江西星子及周边、以树脂结合剂和陶瓷结合剂为主的磨具产品集群。它的竞争力不在概念,而在三件事:磨料配比是否稳定、成型烧结工艺是否成熟、批次一致性是否经得起流水线检验。这也正是判断一家江西磨具厂家是否靠谱的核心切口。
二、星子炉效聚磨具的产品谱系:从粗磨到镜面的一整套方案
一家成熟的磨具生产厂家,产品线通常不会只有"砂轮"两个字,而是按结合剂、磨料、形状和用途纵向展开。常见的主力品类包括:
- 树脂结合剂砂轮与切割片:以酚醛树脂为结合剂,加入棕刚玉、白刚玉、锆刚玉或碳化硅磨料,配以玻纤网片增强。特点是切削锋利、自锐性好、抗冲击,适合手持角磨机、型材切割机和高速切割场景,是切割片厂家的走量主力。
- 陶瓷结合剂砂轮:结合剂为陶瓷质,耐热性好、耐磨、形状保持能力强,适合磨削淬火钢、轴承钢、工具钢,多用于外圆磨、平面磨、内圆磨等精密加工场合。
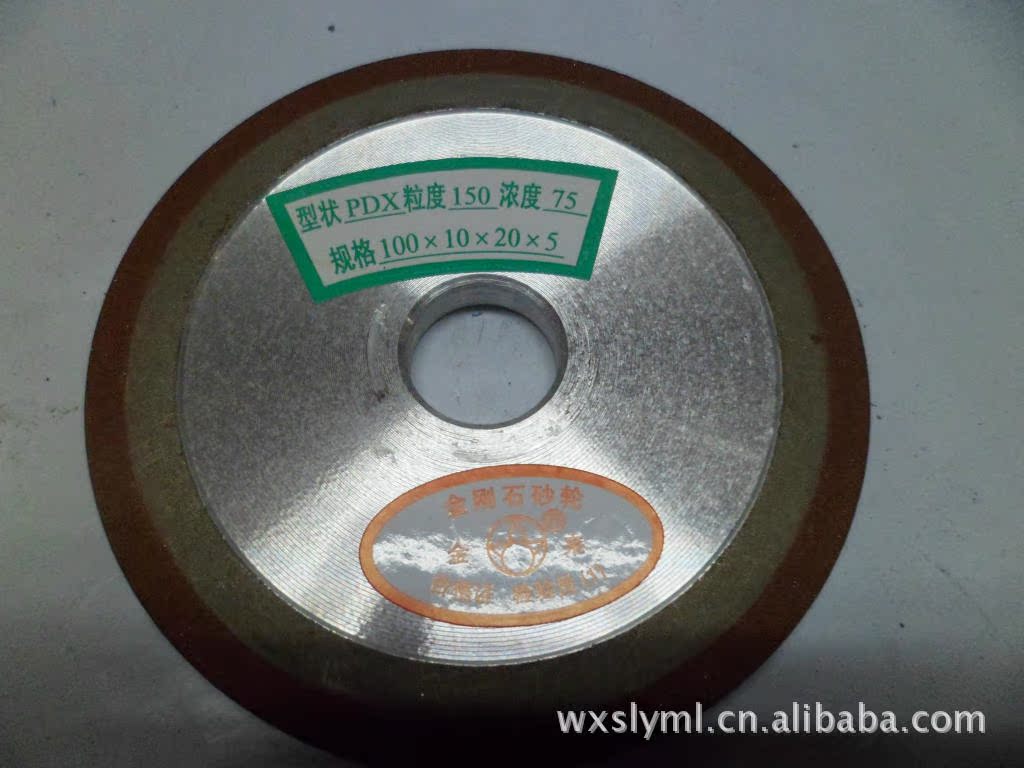
- 金刚石磨具与CBN超硬磨具:用于硬质合金、玻璃、陶瓷、石材、半导体材料以及淬硬钢的磨削与抛光,寿命长、尺寸精度高,属于附加值较高的品类。
- 抛光磨具:包括百叶轮、千叶轮、砂布轮、抛光轮、砂纸砂布、尼龙抛光磨头等,覆盖从去毛刺、拉丝到镜面抛光的完整工序。
- 磨料与辅料:棕刚玉、白刚玉、黑碳化硅、绿碳化硅、铬刚玉等粒度砂与微粉,是磨具性能的底层变量。
把这些品类放在一起看,就能理解"炉效聚磨具"这类产品中心的定位:不是单卖一片砂轮,而是按客户的加工材质、设备和工序,配出一套可以连续使用的耗材组合。
三、树脂砂轮和陶瓷砂轮怎么选,很多采购其实选反了
实际采购中最常见的误区,是用错结合剂。简单说,判断逻辑可以抓住三条:
- 看是否承受冲击:手持角磨机、便携切割机这类存在侧向力、振动和卡刀风险的场合,优先选树脂结合剂;陶瓷砂轮脆性大,装在手持工具上极易炸裂,属于典型误用。
- 看是否追求尺寸精度:磨削量小、要求形状保持好、批量一致性高的磨床上作业,陶瓷砂轮更有优势;树脂砂轮在持续重载下磨损较快。
- 看冷却条件:陶瓷结合剂耐热、可承受大流量冷却液;树脂结合剂耐热上限较低,干磨时要注意控制进给,避免结合剂烧损导致掉块。
还有一点常被忽略:被加工材料决定了磨料的选择。普通碳钢、铸铁用棕刚玉性价比高;不锈钢、耐热合金建议用白刚玉或锆刚玉,减少烧糊和粘附;硬质合金、玻璃、陶瓷这类高硬度材料,则要考虑金刚石或碳化硅磨料。砂轮选错磨料,往往表现为"切不动"或"发蓝烧边",返工成本远高于砂轮本身的差价。
四、切割片厂家视角:一张切割片的四个关键参数
切割片属于磨具里使用量最大、也最容易被"只看价格"的一类。真正决定使用体验的参数其实只有四个:外径、厚度、孔径和最高工作线速度。常规标注形式是"外径×厚度×孔径",例如 105×1.2×16mm,同时标注允许的最高线速度(常见如 80m/s)。
采购时可以顺着这几个指标往下追问:玻纤网片是几层、单层克重多少;树脂是否做了后固化处理;磨料粒度是否均匀;切割片在切割不锈钢时是否出现"蓝边"和掉渣。这些细节决定了单片寿命和单位切割成本,而不是单价本身。很多工厂算过账之后会发现,贵一点但耐用三成的切割片,综合成本反而更低。
五、抛光磨具与金刚石磨具:表面处理的最后一道关
如果说切割和磨削解决的是"尺寸",那么抛光解决的就是"面子"。不锈钢制品的拉丝与镜面、铝合金件的外观处理、家具和木制品的底漆打磨、石材板材的增亮,都依赖抛光磨具的层级递进。常规做法是:粗磨用磨料粒度较粗的砂布轮或百叶轮去除划痕,中磨逐步降低粒度,精磨和镜面则使用抛光轮搭配抛光膏或研磨液。
金刚石磨具在这个环节扮演的是"高硬度材料的解题者"。硬质合金刀具刃磨、玻璃磨边、陶瓷砖坯的定厚与抛光、石材磨块,这些都离不开金刚石。它的价值在于尺寸稳定性:磨削过程中型面变化小,批量加工时尺寸散差可控,这对于自动化产线尤其重要。
六、磨具定制:非标工况下的常见需求与流程
标准品覆盖不了所有工况。磨具定制在制造现场非常普遍,典型需求包括非标尺寸(特殊外径、厚度、孔径或异形截面)、特殊材质组合(特定磨料与硬度等级)、特定转速要求、专用安装接口,以及配套设备整机的耗材方案。
比较顺畅的定制流程通常是这样的:
- 确认加工对象:材质、硬度、余量、现有工序和节拍。
- 确认设备条件:机型、主轴转速、冷却方式、装夹方式。
- 确定参数方案:磨料、粒度、结合剂、硬度、组织号、线速度上限。
- 打样试切:小批量做上机验证,记录寿命、切削效率、表面粗糙度。
- 定型与批量:参数锁定后按图纸或样品号批量生产,标注一致。
定制最怕的是"跳过打样直接下单"。磨具是消耗品里对工况最敏感的一类,多一次试切记录,往往能省掉后面几个月反复调整的麻烦。
七、砂轮片价格与磨具批发:成本到底差在哪里
很多人问砂轮片价格为什么差距大,答案基本落在五个变量上:
- 磨料等级:一级棕刚玉与再生料、白刚玉与锆刚玉的差价明显,直接反映在切削效率和寿命上。
- 结合剂与增强材料:树脂品质、玻纤网片的层数与克重、是否加装金属环,都影响抗拉强度和安全性。
- 工艺与能耗:成型压力、固化曲线、后固化时间,属于看不见但真实存在的成本。
- 规格与公差:超薄片、大直径片、高精度孔的良品率低,价格自然上浮。
- 包装与物流:磨具属易碎品,包装强度不够带来的运输破损,最终会摊进单价。
做磨具批发时,建议不要只比单价,而是按"单位加工成本"来核算——即每片价格除以可加工件数或可切割长度。同时把交期、最小起订量、补货响应速度和退换货条款一起纳入评估,尤其是需要常年供货的产线,断料停线的代价远高于几个百分点采购差价。
八、磨料磨具的下游行业:几乎覆盖全部制造业
磨具是典型的通用耗材,下游行业极其分散。常见的应用领域包括:钢铁与有色金属加工(型材切割、钢坯修磨、铜铝件去毛刺)、汽车与汽车零部件(轮毂打磨、刹车片加工、焊缝修整)、轴承与齿轮(精密磨削)、模具与五金(型面抛光、刃磨)、工程机械与矿山机械(铸件清砂、焊缝处理)、船舶与轨道交通(钢结构预处理)、家电与电子(外壳拉丝、精密件去毛刺)、建材与石材(板材定厚与抛光)、玻璃与陶瓷(磨边、倒角)、木材加工与人造板(砂光、底漆打磨)、造纸与印刷(辊面修整)等。
此外还有许多看似不相关的领域同样离不开磨具:制药与医疗器械行业的不锈钢器件抛光、食品与粮食加工设备的表面处理、制糖与食用油生产线的管道件修磨、乳制品与饮料设备卫生级抛光、纺织与化纤行业的罗拉和导丝件磨修、皮革与羽绒加工的刀具刃磨,甚至卷烟与包装印刷设备的辊筒维护。可以说,只要涉及金属或硬质材料的切断、磨削、去毛刺和表面处理,磨料磨具就有位置。
九、质量检测与安全使用:不能省的那几道关
磨具属于高速旋转的磨削工具,安全性必须放在第一位。规范的磨具生产厂家会在出厂前完成回转强度试验、外观与几何尺寸检查、硬度与平衡性能检测,并在产品上清晰标注最高工作线速度、规格型号和生产批号。
使用端的注意事项同样重要:
- 安装前检查是否有裂纹、缺口,做敲击音检;
- 严格按标注的最高线速度选用,不超速使用;
- 角磨机必须装好防护罩,操作时佩戴护目镜和防护面罩;
- 切割片不得用于侧面磨削,磨削砂轮不得当作切割片使用;
- 按材质分区存放,防潮防压,树脂类磨具有保质期,注意先进先出。
这些规范看似琐碎,却是把"耗材"用成"工具"的前提。
十、如何看待星子磨具与江西磨具厂家的合作关系
对采购方来说,选择磨具供应方,本质是在选择一种长期稳定的加工保障。判断维度可以归纳为四点:产品线是否齐全,能否一站式配齐切割、磨削、抛光耗材;是否具备磨具定制能力,能否按图纸和工况调整参数;质量体系是否完整,批次一致性是否有据可查;服务响应是否及时,打样周期和补货速度是否跟得上产线节奏。
星子磨具背靠江西制造业配套圈,在成本、交期和定制灵活性上有自己的位置。无论是树脂砂轮、陶瓷砂轮、切割片,还是抛光磨具与金刚石磨具,真正值得长期合作的供应方,往往不是报价最低的那家,而是能在你换材料、换设备、改工艺时,第一时间拿出对应方案的那一家。把选型逻辑搞清楚,把定制流程走扎实,把单位加工成本算明白,比在单价上反复拉扯更有价值。